

Hvad er en specialwire?

Sådan er en stålwire bygget op
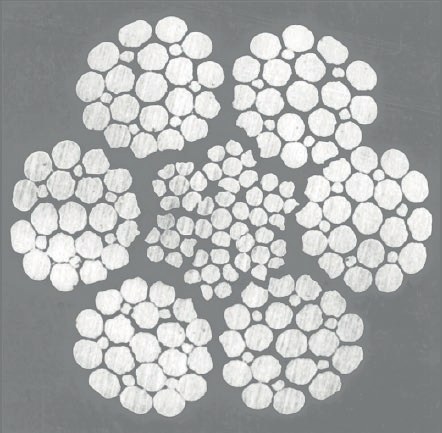
En dukket wire består af tråde, der er slået sammen til dukker. Dukkerne er slået i spiral omkring en kerne. Under produktionen smøres dukker, kerne og wire for at mindske den indre friktion og beskytte mod korrosion.
- Fiberkerne (FC): naturfiber eller syntetisk fiber. Fleksibel, men giver mindre formstabilitet.
- Stålkerne (IWRC): en selvstændig wire i midten. Giver høj formstabilitet og større metallisk tværsnit – en fordel ved flerlagsoprulning og store tværkræfter.
- Parallelslåede dukker (Seale, Warrington, Filler): alle trådlag har samme slaglængde. Trådene får liniekontakt i stedet for punktkontakt, hvilket giver længere levetid.
- Komprimerede dukker: trådene får kontaktflader i stedet for kontaktlinjer. Det giver højere brudstyrke, bedre modstand mod slid og bedre anlæg i skiverne.
- Plastmellemlag: en plastkappe mellem stålkerne og yderdukker. Den holder på smøremidlet, dæmper stød og modvirker kurvdannelse (birdcaging).
Wiretråd leveres typisk i styrkerne 1570, 1770, 1960 og 2160 N/mm². Overfladen kan være blank eller galvaniseret.
Sådan vælger du den rigtige specialwire
| Valg | Tommelfingerregel |
|---|---|
| Krydsslået eller længdeslået | Krydsslået wire (zS/sZ) passer til de fleste opgaver. Trådbrud viser sig tidligt, så wiren kan kasseres i god tid. Længdeslået wire (zZ/sS) har bedre anlæg og er en fordel ved flerlagsoprulning. |
| Slagretning | Vælg slagretning modsat tromlens: højregående tromle – venstreslået wire, venstregående tromle – højreslået wire. Ved flerlagsoprulning tilpasses wiren det lag, der udfører mest arbejde. |
| Rotationsfri eller ej | Ikke-rotationsfri wire holder til flere bøjninger og er mere robust. Ved frithængende last i én part og ved brug af hvirvel skal wiren være rotationsfri. Kraner, der er leveret med rotationsfri wire, skal have rotationsfri wire igen. |
| Trådstyrke | 1770 og 1960 N/mm² er standard. Højere styrke bruges kun, hvis den nødvendige brudkraft ikke kan nås på anden måde. |
| Blank eller galvaniseret | Løbende wirer er normalt blanke og smurte. Stående wirer er typisk galvaniserede. Galvaniseret wire skal også eftersmøres. |
| Kerne | Stålkerne ved høje tværkræfter og flerlagsoprulning. Plastmellemlag ved store afbøjningsvinkler og dynamiske belastninger. |
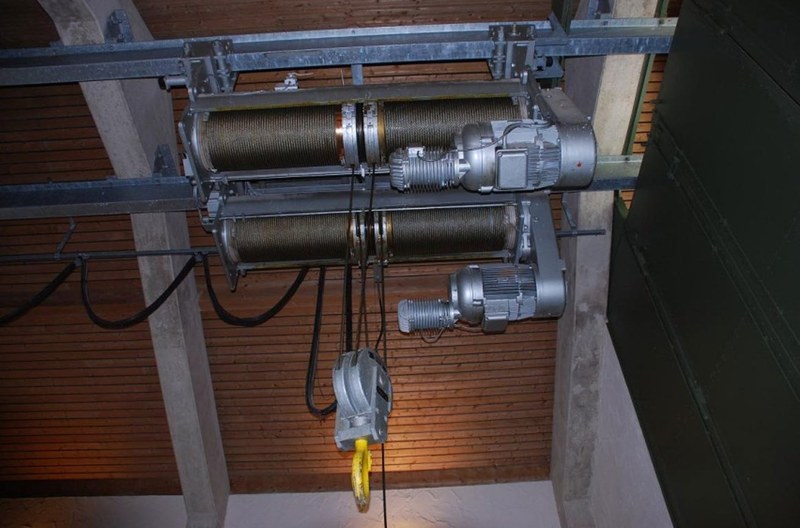
Tip til slagretningen: Følg wirens vindinger på tromlen med fingeren fra fastgørelsespunktet mod den løbende part. Bevæger fingeren sig med uret, er tromlen højregående og kræver en venstreslået wire.
Er du i tvivl om, hvilken specialwire der passer til jeres kran eller spil, så kontakt os. Vores specialister hjælper med valget ud fra konstruktion, belastning og driftsforhold.
Modtagelse, opbevaring og montering
De fleste wireskader opstår før eller under montering. Følg disse regler:
- Ved levering: Kontrollér wiren for transportskader. Fjern fugtig emballage.
- Opbevaring: Opbevar wiren tørt, rent og køligt – på en tromle og ikke direkte på jorden. Udendørs skal den beskyttes mod regn, varme og støv med en åndbar folie.
- Håndtering: Undgå kontakt mellem truckens gafler og wiren. Brug tekstilstropper eller en stålstang gennem tromlen.
- Afrulning: Wiren har en foretrukken bøjeretning. Rul fra tromle til tromle over–over eller under–under, så wiren ikke vrides.
- Afkortning: Bind eller tape wiren fast på begge sider af snittet, før den skæres over.
- Afbøjningsvinkel: Ifølge ISO 16625 må afbøjningsvinklen højst være 4° for ikke-rotationsfri wire og 2° for rotationsfri wire.
- Forspænding: Læg wiren op med en forspænding på 3–4 % af den mindste brudkraft – især vigtigt ved flerlagsoprulning.
- Efter montering: Kontrollér endeforbindelserne flere gange i starten, og efterspænd skrueforbindelser.
Rillerne i skiver og tromler
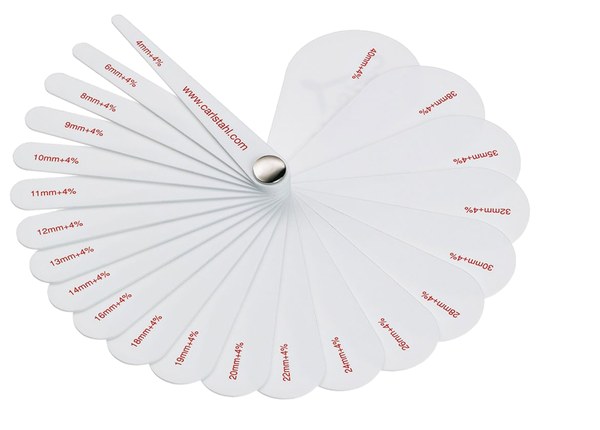
Rillerne påvirker wirens levetid direkte. Efter ISO 16625 skal rillediameteren være 5–10 % større end wirens nominelle diameter – 7,5 % er optimalt. Rilledybden bør være mindst 1,5 × wirediameteren, og åbningsvinklen 45–60°. En for snæver rille skader wiren mere end en for bred. Kontrollér rillerne med en rillelære før hvert wireskift.
Smøring og rengøring
Wiren smøres ved produktionen, men grundsmøringen holder ikke hele levetiden. Eftersmør derfor wiren regelmæssigt fra start – før den viser tegn på tørhed eller korrosion. Vær særligt opmærksom på de zoner, der kører over skiver og på og af tromlen.
- Brug et smøremiddel, der passer til wireproducentens produkt.
- Pensel, handske og spray er almindelige metoder. Kun højtrykssmøring med en smøremanchet (ca. 30 bar) presser smøremidlet helt ind i wiren.
- Meget snavsede wirer rengøres udvendigt med roterende børster og trykluft.
- Knækkede tråde fjernes ved at bøje dem frem og tilbage, til de knækker inde i dukken. Klip dem aldrig af med en tang.
Eftersyn og kassation efter ISO 4309
ISO 4309 er den centrale standard for pleje, vedligehold, eftersyn og kassation af wirer i kraner. Wiren skal ses efter dagligt af brugeren og regelmæssigt af en sagkyndig, der vurderer, om den kan bruges videre eller skal kasseres.
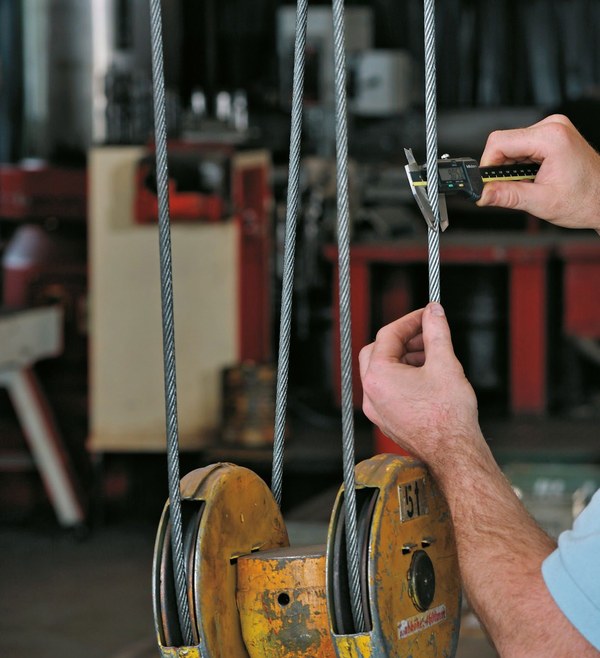
Daglig visuel kontrol: generel tilstand, mekaniske skader og om wiren ligger korrekt på tromle og skiver.
Kritiske zoner ved eftersyn:
- fastgørelsen på tromlen og ved endeforbindelser
- de dele, der kører over skiver – især i underblokken og over udligningsskiven
- de vindinger, der ligger på tromlen, især krydsningszoner ved flerlagsoprulning
- zoner, der udsættes for varme eller slid fra andre dele
Hele wiren skal efterses. Ved lange wirer mindst arbejdslængden plus 5 vindinger på tromlen.
Kassationskriterier
- Trådbrud: antallet af synlige trådbrud tælles over en længde på 6 × d og 30 × d. Grænserne afhænger af wirens konstruktion (RCN-nummer i ISO 4309).
- Dukkebrud: knækker en hel dukke, skal wiren kasseres straks.
- Diameterreduktion: se tabellen nedenfor.
- Diameterforøgelse: øges diameteren på en wire med stålkerne med 5 % eller mere, skal årsagen undersøges – det kan være indre korrosion.
- Korrosion: tydelig indre korrosion betyder kassation. Er der tvivl, kasseres wiren.
- Deformation: proptrækkerform, kurvdannelse, udstikkende kerne, knæk og fladtrykte zoner.
- Varmeskader: også skader fra lysbuer.
| Diameterreduktion i forhold til nominel diameter | Enkeltlagswire med stålkerne eller parallelslået wire | Rotationsfri wire |
|---|---|---|
| Lav | 3,5 % til under 4,5 % | 1 % til under 2 % |
| Middel | 4,5 % til under 5,5 % | 2 % til under 3 % |
| Høj | 5,5 % til under 6,5 % | 3 % til under 4 % |
| Meget høj | 6,5 % til under 7,5 % | 4 % til under 5 % |
| Kassation | 7,5 % eller mere | over 5 % |
Kilde: Carl Stahls praksisguide om specialwire, baseret på ISO 4309. Brug altid den gældende udgave af standarden og producentens anvisninger.
Typiske wireskader og deres årsager
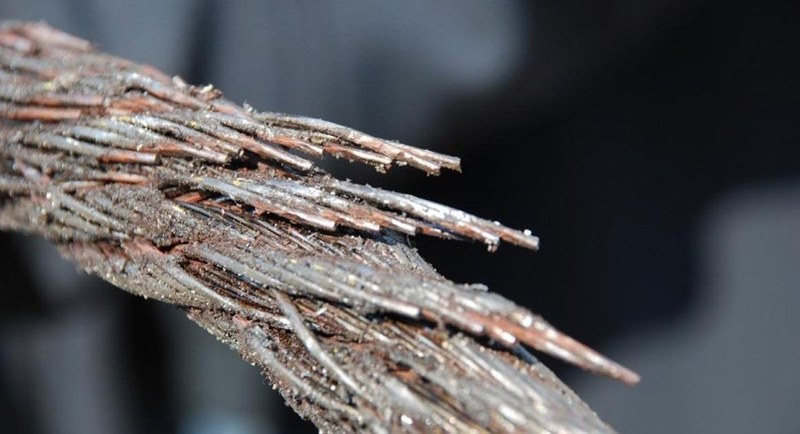
- Udmattelsesbrud: opstår ved gentagne bøjninger over skiver og tromler. Større skivediameter, lavere belastning og god smøring forlænger levetiden.
- Slid: wiren mister diameter, fordi trådene gnider mod hinanden og mod skiverne. Smøring og den rigtige konstruktion mindsker sliddet.
- Korrosion: en wire har cirka 16 gange så stor overflade som en massiv stang med samme diameter og ruster derfor hurtigt uden beskyttelse. Stående wirer korroderer ofte hurtigere end løbende.
- Overbelastning og forskydningsbrud: opstår ved for stor trækkraft eller når wiren kommer i klemme eller hopper af skiven.
- Ydre skader: slag mod stålkonstruktioner eller træk over skarpe kanter.
Mange skader skyldes forkert valg af wire, forkert opbevaring eller montering, for snævre riller eller manglende smøring – ikke selve wiren.
Wire, skiver og service fra Carl Stahl
Hos Carl Stahl får I specialwire i metermål og som færdige maskindele – sammen med det tilbehør, der hører til:
- Stålwire i metermål
- Stålwire som maskindel – fx til kraner, spil og wiretaljer
- Wireskiver og tromler
- Tilbehør til stålwire – læs også vores guide til wirelåse
Vi udfører lovpligtige eftersyn, giver faglig rådgivning om valg af wire og tilbyder kurser i sikker brug af løfteudstyr.
Ofte stillede spørgsmål:
Hvad er forskellen på en specialwire og en almindelig stålwire?
En specialwire er konstrueret til en bestemt opgave, fx som løftewire i en kran eller et spil. Konstruktion, kerne, slagretning og trådstyrke er valgt efter anvendelsen. En almindelig stålwire er en standardkonstruktion til mere generelle formål.
Hvornår skal man bruge en rotationsfri wire?
Når en frithængende last løftes i én part, når wiren er monteret med en hvirvel, og når kranen fra fabrikken er leveret med rotationsfri wire. Ellers er en ikke-rotationsfri wire normalt mere robust.
Hvor ofte skal en kranwire efterses?
Wiren ses efter dagligt af brugeren og regelmæssigt af en sagkyndig efter ISO 4309. Intervallet fastsættes ud fra kranens brug, og eftersynet skal dokumenteres.
Hvornår skal en wire kasseres?
Blandt andet ved for mange trådbrud på 6 × d eller 30 × d, ved et dukkebrud, ved for stor diameterreduktion (fx 7,5 % på en enkeltlagswire med stålkerne), ved tydelig indre korrosion og ved deformationer som proptrækker eller kurvdannelse.
Skal en galvaniseret wire smøres?
Ja. Galvaniseringen beskytter mod korrosion, men erstatter ikke smøringen, der mindsker friktionen mellem trådene og forlænger levetiden.